En muchas empresas industriales, reducir tiempos de cambio SMED es uno de los proyectos con mayor impacto en productividad. Hay plantas donde cada cambio de referencia, molde, herramienta o formato supone una parada larga. A veces demasiado larga. Y lo peor es que buena parte de ese tiempo no es inevitable: es tiempo perdido por falta de preparación, de estándar o de método.
El SMED nació precisamente para atacar ese problema. No es magia ni requiere grandes inversiones. Es método, observación y disciplina.
Respuesta rápida
SMED permite reducir los tiempos de cambio analizando qué se hace durante la parada de máquina, separando lo que se puede preparar antes de parar (tareas externas) de lo que solo se puede hacer con la máquina parada (tareas internas), eliminando esperas y estandarizando el proceso para que el resultado no dependa de quién esté ese día.
Qué es SMED y para qué sirve
SMED son las siglas de Single Minute Exchange of Die, una metodología desarrollada por Shigeo Shingo que busca reducir el tiempo de cambio: el tiempo necesario para cambiar de un producto o referencia a otra en una línea de producción.
El nombre original hace referencia a cambios de molde («die»), pero hoy se aplica a cualquier tipo de cambio: de formato, de herramienta, de referencia, de ingrediente, de configuración o de preparación de línea. En la industria alimentaria, por ejemplo, el cambio incluye también limpiezas y cambios de alérgeno, como explicamos en Lean para la industria alimentaria.
Su objetivo no es ir más rápido a lo bruto. Es eliminar lo que no aporta valor durante el cambio: esperas, búsquedas, ajustes repetitivos, traslados innecesarios y tareas que se podrían haber hecho antes de parar la máquina.
Por qué los cambios de formato suelen durar más de lo necesario
Antes de hablar de soluciones, conviene entender bien el problema. Estas son las causas más habituales que encontramos cuando observamos un cambio real en planta:
- Falta de preparación previa. Las herramientas, piezas o materiales no están listos cuando para la máquina. Se buscan durante la parada.
- Herramientas fuera de sitio. No hay un lugar definido para cada cosa. Cada operario busca según su criterio.
- Material o componentes no disponibles. El siguiente lote no está listo cuando se necesita.
- Esperas entre departamentos. Hay que esperar a calidad para validar, a mantenimiento para ajustar o a logística para traer material.
- Ajustes repetitivos. El primer arranque casi nunca es bueno. Se ajusta, se prueba, se ajusta de nuevo.
- Falta de estándares. No hay instrucción clara de cómo hacer el cambio. Cada persona lo hace a su manera.
- Dependencia de personas concretas. Solo uno sabe hacerlo bien. Si no está, el cambio se complica.
- No se miden los tiempos reales. Sin datos, no se puede mejorar. Muchos equipos no saben cuánto dura realmente cada cambio.
Cómo reducir tiempos de cambio con SMED paso a paso
1. Medir el cambio actual
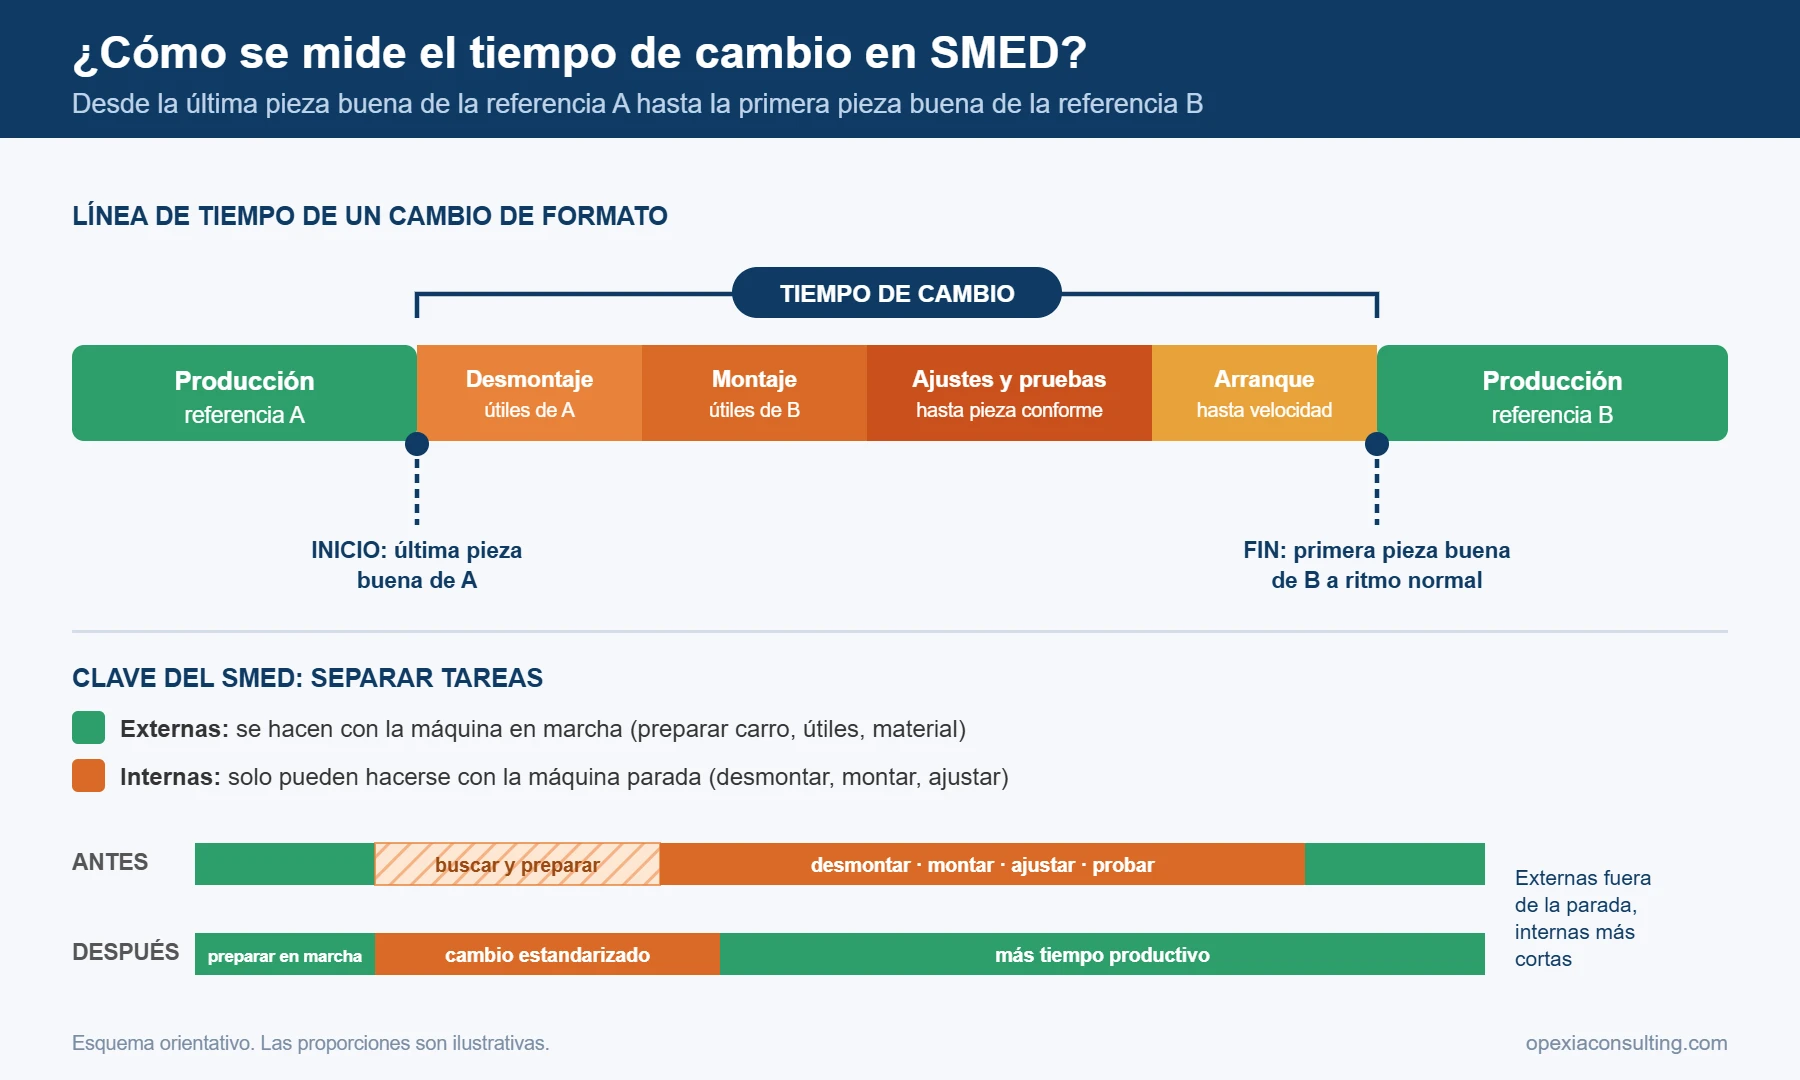
El primer paso es saber con exactitud cuánto dura el cambio hoy. No lo que se cree, sino lo que realmente ocurre. El tiempo de cambio se mide desde la última pieza buena de la referencia anterior hasta la primera pieza buena de la nueva referencia, fabricada ya a ritmo normal. Así se incluyen también los ajustes, las pruebas y el arranque, que suelen ser la parte más larga del cambio y la que más se olvida al cronometrar.
2. Observar y grabar el proceso
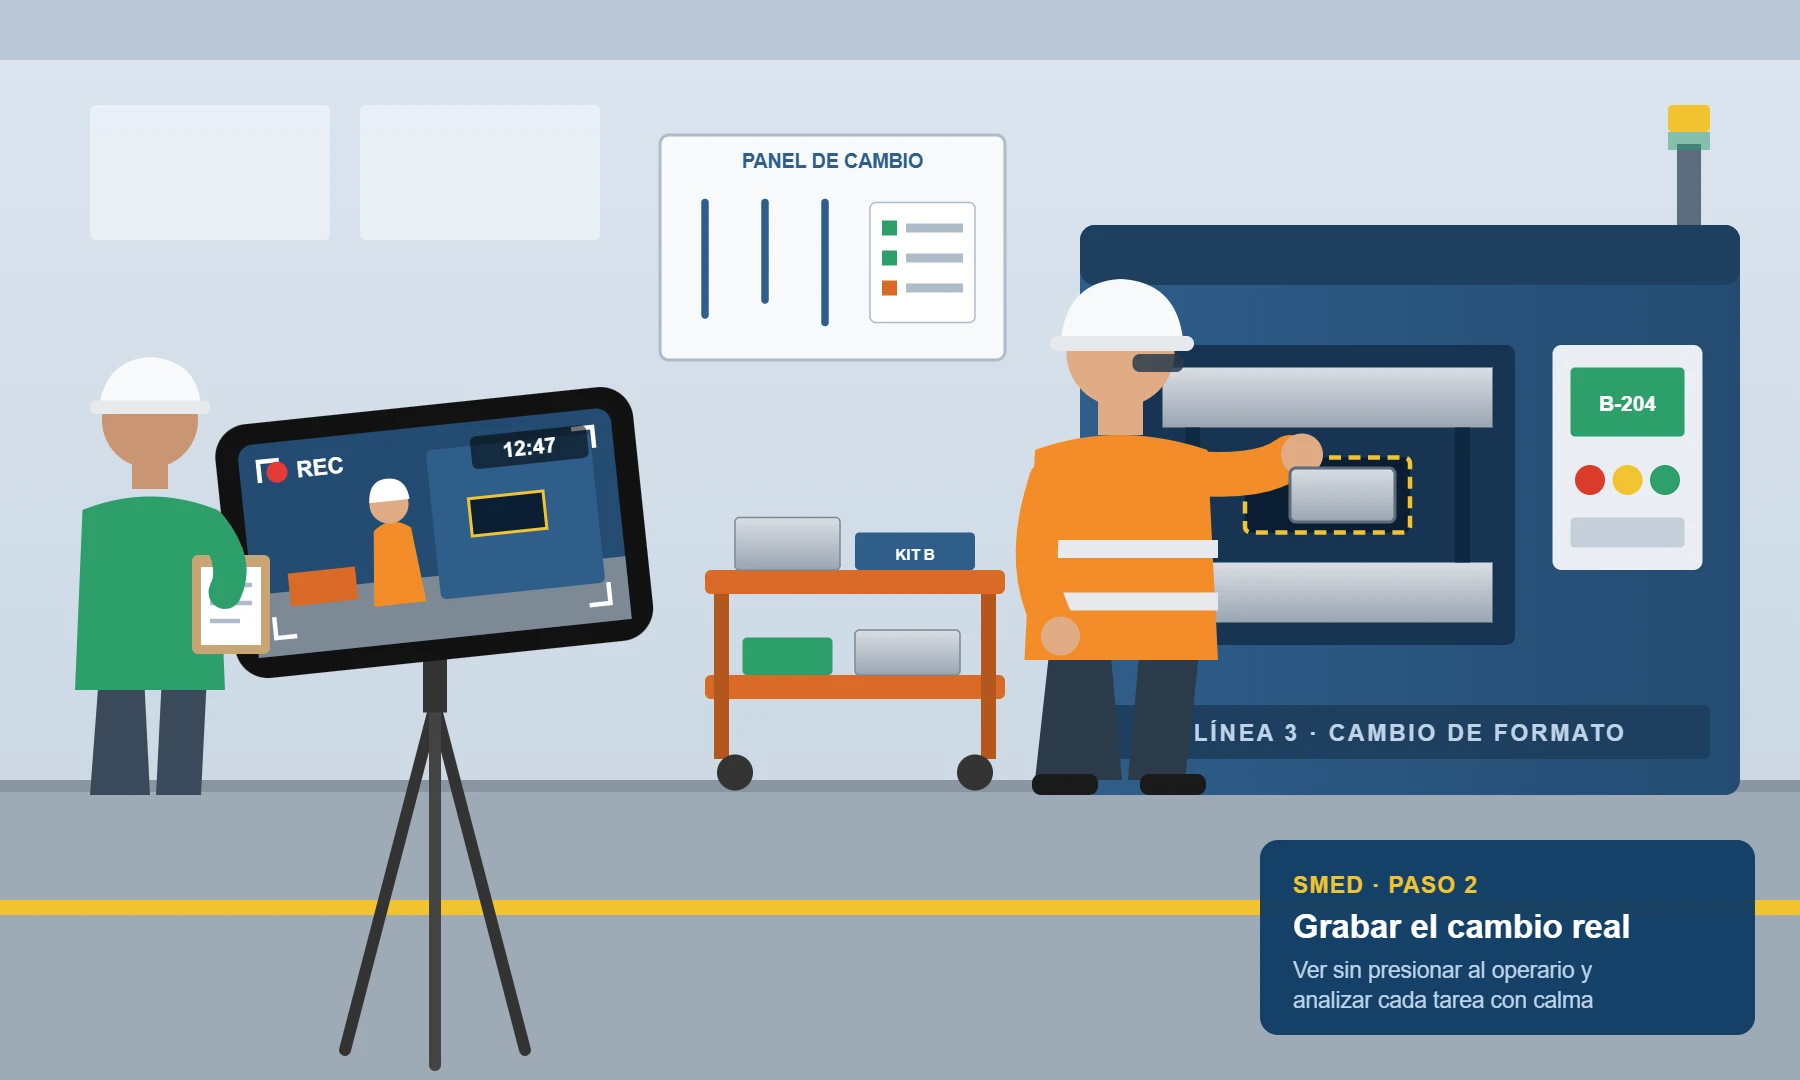
Grabar en vídeo el cambio es una de las herramientas más útiles. Basta con un móvil en un trípode que cubra toda la zona de trabajo. Permite ver lo que ocurre sin presionar al operario y analizar el proceso después, con calma y junto al propio equipo: cada desplazamiento, cada búsqueda de herramienta y cada espera. Antes de grabar conviene explicar para qué se hace: para mejorar el método, no para evaluar a las personas. Si no es posible grabar, se observa y anota todo lo que se hace, en qué orden y cuánto tarda.
3. Separar tareas internas y externas
Este es el corazón del SMED. Las tareas internas solo pueden realizarse con la máquina parada. Las tareas externas pueden hacerse mientras la máquina aún produce. El objetivo es mover todo lo posible al tiempo externo.
4. Preparar materiales antes de parar
Una vez identificadas las tareas externas, se organizan para que todo esté listo antes de que pare la máquina: herramientas en el carro de cambio, piezas preparadas, documentación a mano, siguientes materiales cerca.
5. Reducir los ajustes
Los ajustes son uno de los mayores ladrones de tiempo en un cambio. Se reducen con marcas de referencia, topes mecánicos, posiciones estándar, plantillas de ajuste y validaciones rápidas del primer arranque.
6. Crear checklists de cambio
Un checklist visual con los pasos del cambio, los materiales necesarios y las verificaciones clave garantiza que el proceso se realiza igual cada vez, independientemente de quién lo ejecute.
7. Estandarizar el proceso
El estándar recoge la secuencia óptima del cambio, los roles de cada persona si el cambio es en equipo, los tiempos objetivo y los puntos de verificación. Sin estándar, las mejoras no se mantienen.
8. Formar al equipo
El nuevo método debe practicarse. No basta con colgar la instrucción. Hay que entrenar al equipo, resolver dudas y asegurar que todos hacen el cambio de la misma manera. Si el equipo parte de cero, una formación Lean Manufacturing práctica ayuda a que todos entiendan el porqué del método.
9. Medir y mejorar
Después de implantar mejoras, se mide de nuevo. Los tiempos de cambio deben seguirse periódicamente como un indicador más del cuadro de mando de producción. Si se detectan desviaciones, se actúa. La mejora continua no se detiene.
Ejemplos de mejoras SMED en planta
Estas son algunas de las acciones más comunes que se implantan en un proyecto SMED y que tienen impacto directo en los tiempos de cambio:
- Carro de cambio: todo lo necesario para el cambio preparado y organizado en un carro antes de parar la máquina.
- Checklists visuales: instrucciones sencillas en el puesto de trabajo con los pasos del cambio y los puntos de verificación.
- Marcas de posición: referencias visuales en la máquina para posicionar herramientas y útiles sin necesidad de ajustar.
- Kits de cambio: todos los útiles, herramientas y consumibles necesarios para un cambio concreto, preparados y verificados.
- Secuencia estándar: orden definido de las tareas para que el cambio sea predecible y se pueda optimizar.
- Roles definidos: cuando el cambio lo realizan varias personas, cada una sabe qué hace y en qué momento.
- Validación rápida tras el cambio: protocolo de arranque para confirmar que la primera pieza es buena antes de lanzar producción.
Errores habituales al reducir tiempos de cambio SMED
- Pensar que solo es ir más rápido. El SMED no es presionar al operario. Es eliminar lo que no es necesario durante la parada.
- No implicar al equipo. Las personas que hacen el cambio conocen los problemas mejor que nadie. Sin su participación, las mejoras no funcionan.
- No medir bien. Sin datos fiables del tiempo actual, es imposible saber si se ha mejorado.
- No separar tareas internas y externas. Muchos proyectos mejoran el proceso interno sin mover tareas al tiempo externo. Ese es el mayor potencial.
- No mantener los estándares. La mejora se consigue, pero si no hay seguimiento, en pocas semanas se vuelve a los hábitos anteriores.
- No hacer seguimiento. Un proyecto SMED sin indicadores posteriores no tiene continuidad. El tiempo de cambio debe seguirse como un KPI de planta.
SMED, Lean y mejora continua
El SMED no es una herramienta aislada. Forma parte del ecosistema Lean Manufacturing y se relaciona directamente con otros indicadores y metodologías: el OEE (Overall Equipment Effectiveness), la reducción de desperdicios, la flexibilidad productiva y la excelencia operacional.
Reducir los tiempos de cambio permite fabricar lotes más pequeños sin perder productividad, responder mejor a la demanda, reducir inventarios intermedios y aumentar la disponibilidad real de las líneas. Dentro de los proyectos de mejora continua, el SMED suele ser uno de los que más impacto visible genera en planta en poco tiempo.
Si trabajas en entornos con muchos cambios de referencia, lotes pequeños o alta variedad de producto, la consultoría Lean en Valencia puede ayudarte a estructurar un proyecto SMED adaptado a tu realidad.
Cuándo merece la pena hacer un proyecto SMED
No todas las empresas necesitan un proyecto SMED con la misma urgencia. Estas son las señales que indican que merece la pena abordarlo:
- Realizas muchos cambios de referencia o formato a lo largo del día o la semana.
- Trabajas con lotes pequeños y la proporción entre tiempo de cambio y tiempo de producción es alta.
- Las paradas por cambio son largas y variables. Nunca duran lo mismo.
- Tienes urgencias frecuentes que obligan a reorganizar la producción de forma reactiva.
- El OEE o el rendimiento de línea es bajo y los cambios de formato son una de las causas principales.
- Hay mucha variabilidad entre turnos: el mismo cambio dura el doble según quién lo haga.
En estos casos, un proyecto estructurado de mejora de procesos industriales basado en SMED puede generar resultados tangibles en pocas semanas.
Preguntas frecuentes sobre SMED
¿Qué significa SMED?
SMED son las siglas de Single Minute Exchange of Die, que en español se traduce como «cambio de herramienta en un solo dígito de minutos». El objetivo original era reducir cualquier cambio a menos de 10 minutos, aunque hoy el término se usa para referirse a toda metodología de reducción de tiempos de cambio.
¿SMED solo sirve para fábricas?
No. Aunque nació en entornos industriales, los principios del SMED se aplican a cualquier proceso que implique preparación antes de una tarea: cambios de turno, preparación de pedidos, configuración de equipos, arranque de servicios, etc. En oficinas también se puede aplicar la lógica de preparar antes y reducir interrupciones.
¿Cuánto dura un proyecto SMED?
Depende de la complejidad del proceso y del número de referencias. Un proyecto básico para un cambio concreto puede completarse en pocas semanas. Un proyecto más amplio, con varios tipos de cambio y estandarización completa, puede llevar dos o tres meses.
¿Se puede aplicar SMED sin grandes inversiones?
En la mayoría de los casos, sí. Las mayores ganancias en SMED vienen del método y la organización, no de la tecnología. Preparar materiales antes, crear checklists, definir roles y estandarizar el proceso no requieren inversión significativa. Las soluciones técnicas (si se necesitan) vienen después, cuando el proceso ya está optimizado.
¿Qué relación tiene SMED con Lean Manufacturing?
El SMED es una de las herramientas del sistema Lean Manufacturing. Contribuye directamente a reducir el desperdicio de tiempo de espera, aumentar la flexibilidad productiva y mejorar el OEE. Se complementa con otras herramientas Lean como las 5S, la gestión visual, la estandarización y los indicadores de planta.
¿Tu planta pierde productividad en cada cambio de formato?
Si los cambios de formato están limitando la productividad de tu planta, podemos ayudarte a analizar el proceso, detectar pérdidas y aplicar SMED de forma práctica. Trabajamos con empresas industriales en excelencia operacional y proyectos de consultoría Lean en Valencia adaptados a cada realidad de planta.
Contacta con nosotros y cuéntanos qué ocurre en tu proceso de cambio. Te damos una respuesta concreta sin compromiso.